如何解决不停输开孔机操作中的对中找正难题
带压不停输开孔,主轴与母管管壁垂直对中,是防止崩刀、切口偏斜、密封渗漏、料饼脱落的前置关键。对中偏差大多来源于马鞍焊接偏差、法兰装配偏差、管道椭圆变形
带压不停输开孔,主轴与母管管壁垂直对中,是防止崩刀、切口偏斜、密封渗漏、料饼脱落的前置关键。对中偏差大多来源于马鞍焊接偏差、法兰装配偏差、管道椭圆变形,核心思路是:前置控制优先,工装辅助定位,分步校验,从源头减少偏差,而不是靠后期强行校正。
一、源头控制:马鞍(鞍座 / 短节)焊接阶段做好定位
对中问题 70% 出在马鞍焊接环节,焊完之后角度基本固定,很难调整。
优先选择配套标准马鞍座,马鞍内弧和母管外径匹配,严禁用弧面不贴合的非标马鞍;管道椭圆度超标的管段,直接放弃该开孔点位。
使用专用马鞍定位工装、磁吸定位卡具,把马鞍临时固定在直管段,预先找正:马鞍法兰端面法线必须垂直于管道圆心。
定位校验:用直角尺、激光对中仪、吊线法初校;在法兰四周多点测量法兰面到管壁距离,四周差值控制在≤1mm。
分段对称焊接:点焊固定后复测垂直度,确认无误再满焊;禁止一次性满焊,焊接热变形会拉偏马鞍角度。
避开焊缝:马鞍骑跨位置不能压在母管环缝、螺旋焊缝上,不仅违规,焊接时更容易变形偏斜。
重点提醒:马鞍焊接完成、冷却后,必须复测一次法兰垂直度,偏差超标直接更换马鞍重新焊接,不要寄希望后面开孔机法兰硬调。
二、法兰装配阶段:均匀受力,消除装配偏心
开孔机和闸阀、马鞍是三级法兰对接,螺栓对角紧固不当会拉偏主轴。
优先采用全通径闸阀,闸阀上下两个法兰面平行度合格,阀门本身不翘曲;进场先检查法兰有无变形。
法兰密封垫厚度均匀,不使用厚薄不均、变形的垫片;垫片居中放入,不偏位。
螺栓遵循对角分次紧固法:分 3~4 遍上紧,每次只拧 1/3 扭矩,四周同步,禁止单边一次性拧紧;防止单边拉力把法兰 “拽歪”。
法兰连接完成后,再次测量主轴四周间隙,观察主轴有无蹭阀体内壁。
三、工装辅助对中,量化校验,不靠肉眼估测
肉眼判断误差很大,推荐 3 种现场实用校验方式:
激光对中仪(推荐重点工程)
把激光靶固定在管道中心轴线,发射线对准开孔机主轴,直观显示偏角、偏移量,精度高,燃气、高压工艺管线优先使用。
四点间隙测量法(工地常用)
装好开孔机但不启动,测量主轴外圆四周到闸阀法兰端面的距离,上、下、左、右四个读数差值控制在允许范围;差值大代表主轴倾斜,拆开调整法兰与垫片。
芯轴试装校验工装
在安装开孔机之前,先插入一根和主轴同直径的校验芯轴,模拟刀具路径,检查芯轴是否贴蹭阀体、马鞍内壁,提前发现干涉、偏斜。
四、针对管道异形、椭圆、大管径的应对办法
管道椭圆度偏大:更换点位;如果必须在此开孔,定制贴合马鞍,增加多点支撑定位,不能强行安装。
大管径管线:马鞍自重更大,焊接下垂偏移风险高,焊接时加临时支撑托住马鞍,冷却完成再撤支撑。
薄壁管道:焊接热量更容易造成管壁局部变形,减小焊接电流、分段点焊,减少热变形。
五、设备本身检查,排除设备自带偏心
很多人忽略开孔机本体问题:
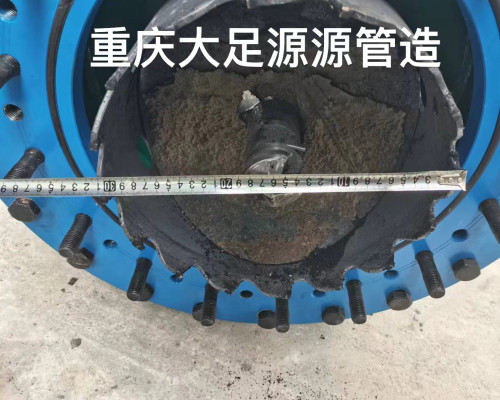
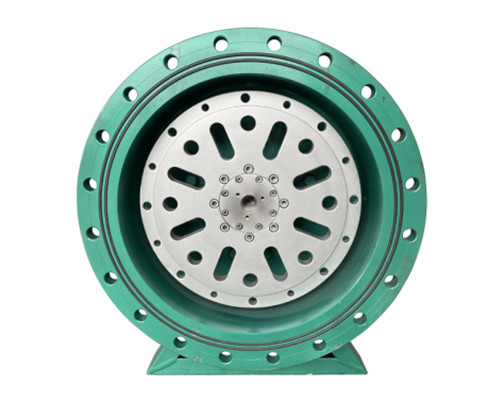
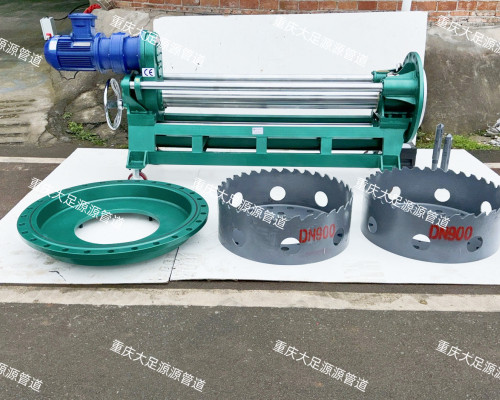
开机前检查开孔机主轴、减速箱、法兰底座:主轴有无弯曲、法兰底座焊接变形;主轴转动时径向跳动超标,直接返厂检修。
检查刀盘、中心钻安装是否同心,筒刀和主轴不同心,会产生和 “对中不良” 一样的抖动现象,容易误判。


 微信号:微信号

 公安备案号:
 网站首页
 产品中心
 添加微信
 电话咨询